深孔加工是机械制造领域的关键技术,广泛应用于航空航天、汽车制造、模具加工等行业。由于深孔加工具有孔深径比大、刀具细长、切削条件恶劣等特点,加工过程中极易产生偏斜,严重影响孔的精度和表面质量。因此,偏斜度控制成为深孔加工中的核心难题。本文将对深孔加工中偏斜度控制的关键技术进行解析,以期为相关领域的研究和应用提供参考。
一、深孔加工偏斜产生的原因
深孔加工偏斜的产生是多种因素综合作用的结果,主要包括刀具因素、工件材料因素、工艺参数因素以及机床与夹具因素等。
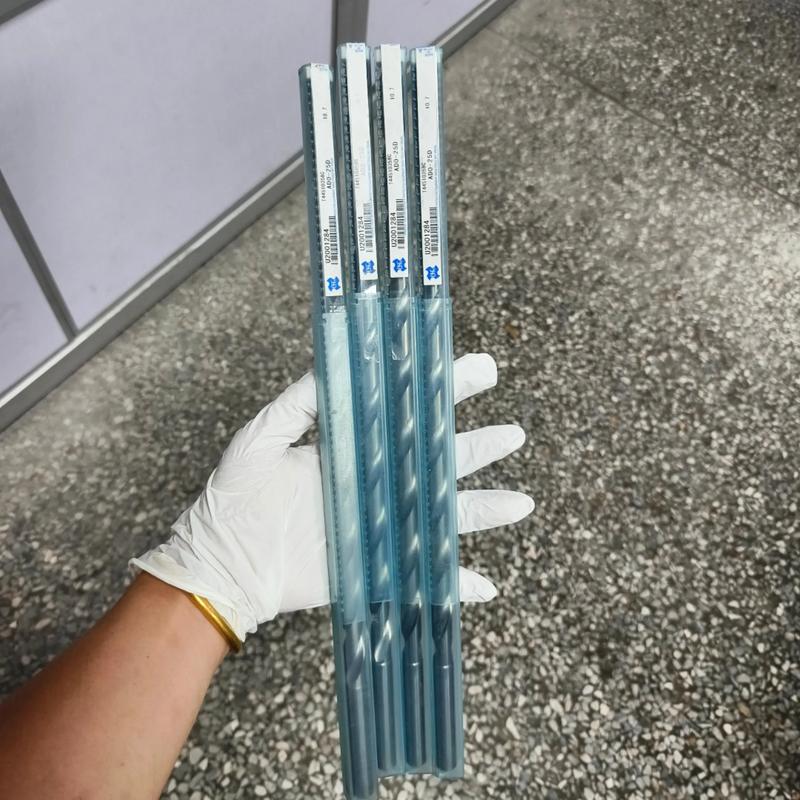
- 刀具因素:深孔加工刀具长径比大,刚性差,在切削力作用下易发生弯曲变形,导致刀具偏离理想轴线。刀具的制造精度、刃磨质量、导向块的配置等也会影响偏斜。
- 工件材料因素:材料组织不均匀、硬度不均、存在内应力等,会导致切削力波动,引起刀具偏斜。
- 工艺参数因素:切削用量(切削速度、进给量、切削深度)选择不当,会增大切削力,加剧刀具变形和偏斜。冷却润滑不充分也会影响排屑和刀具寿命,间接导致偏斜。
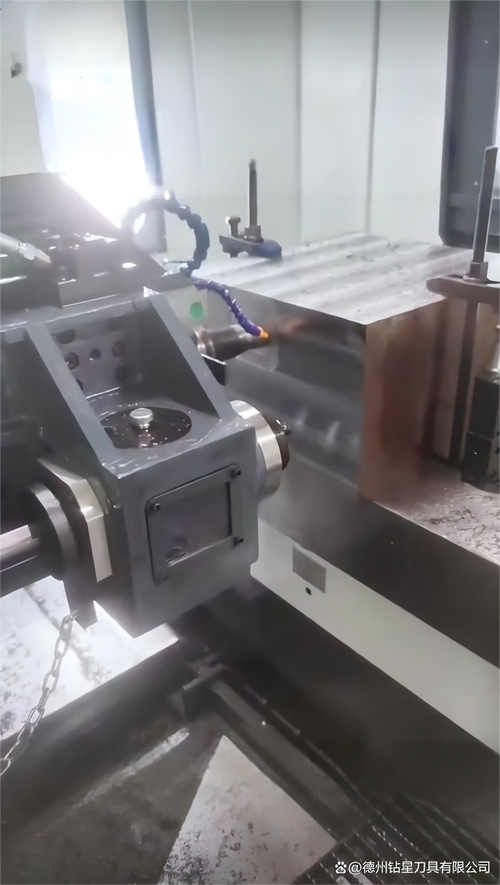
- 机床与夹具因素:机床主轴精度、导轨精度、夹具定位精度等均会影响深孔加工的直线度。工件安装不正、夹紧力不当也会引起偏斜。
二、偏斜度控制的关键技术
针对深孔加工偏斜产生的原因,需要从刀具设计、工艺优化、机床与夹具改进、加工过程监控等方面采取综合控制措施。
1. 刀具结构与几何参数优化
采用高性能刀具材料和合理的刀具结构是控制偏斜的基础。如采用硬质合金或涂层刀具提高耐磨性;采用内排屑结构(如BTA钻、喷吸钻)改善排屑和冷却;优化刀具几何参数(如增大钻尖角、合理配置导向块)以提高定心能力和导向精度。采用具有自导向功能的刀具(如单刃铰刀、双刃铰刀)可有效减少偏斜。
2. 切削参数与冷却润滑优化
合理选择切削用量是控制偏斜的重要手段。采用较高的切削速度和较小的进给量可降低切削力,减少刀具变形。确保充分的冷却润滑,采用高压内冷却,有效排屑并降低切削温度,减少热变形。对于难加工材料,可采用振动切削等特种加工技术以降低切削力。
3. 机床与夹具精度保障
提高机床主轴刚度和回转精度,确保导轨直线度,是减少偏斜的前提。采用高精度夹具,保证工件定位准确,夹紧力均匀,避免工件变形。对于长工件,可采用中心架或跟刀架辅助支撑,提高系统刚性。
4. 加工过程监测与补偿技术
利用传感器实时监测切削力、振动、温度等信号,通过信号分析识别偏斜趋势,并采用闭环控制调整加工参数或刀具位置进行补偿。例如,采用压电陶瓷驱动器微调刀具位置,或采用自适应控制策略优化进给速度。超声振动辅助加工可降低切削力,改善排屑,从而减小偏斜。
5. 工艺路线与预加工措施
对于高精度深孔,可采用预钻中心孔、分级扩孔等工艺措施,逐步修正孔轴线。采用枪钻加工时,先加工引导孔保证初始定位精度。对于超深孔,可采用从两端相向加工的方法减小偏斜。
三、结论
深孔加工偏斜度控制是一个系统工程,需要从刀具、工艺、机床、监测等多方面综合施策。通过优化刀具结构与几何参数、合理选择切削参数与冷却润滑、提高机床与夹具精度、实施过程监测与补偿以及优化工艺路线,可有效抑制偏斜,提高深孔加工精度。随着智能制造技术的发展,基于大数据和人工智能的偏斜预测与智能控制将成为未来研究的重要方向,为深孔加工的高质量发展提供有力支撑。