引言
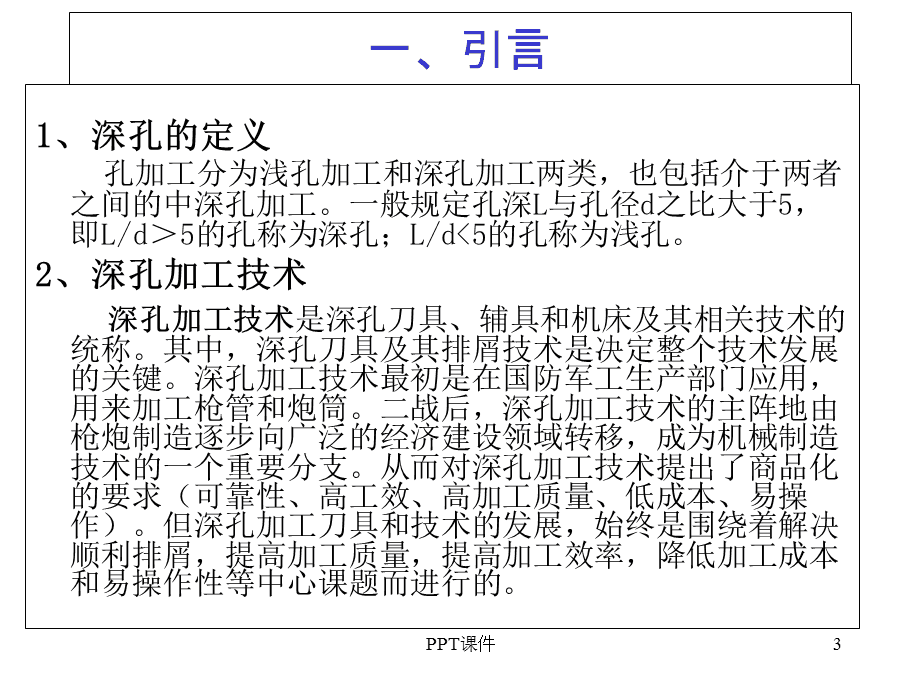
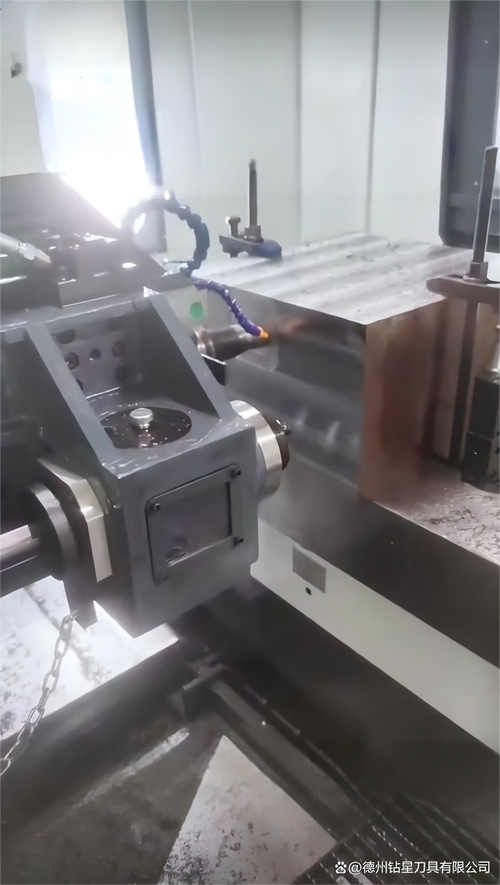
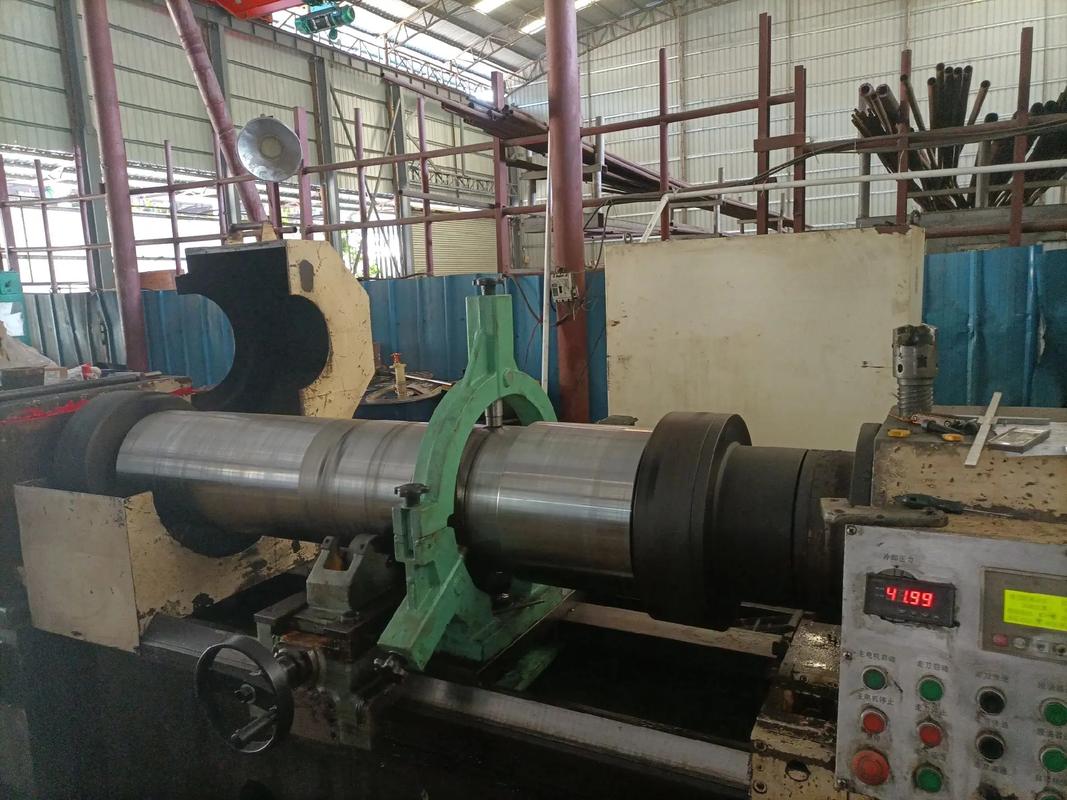
在现代机械加工制造领域,深孔加工作为一项关键技术,广泛应用于能源装备、航空航天、液压气动、模具制造等行业。深孔钻镗床正是承担这一任务的核心设备。所谓深孔,通常指孔径比(孔深与孔径之比)大于5的孔,当孔径比超过10时,加工难度显著上升。深孔加工面临着排屑困难、散热不良、刀具刚性不足、孔轴线易偏斜等一系列挑战,对设备、刀具和工艺参数都提出了极高要求。本文将围绕深孔钻镗床的加工原理、工艺要点和实际应用展开分析。
一、深孔加工的主要难点
深孔加工之所以被视为机械加工中的“硬骨头”,主要源于以下几个方面的固有困难:
排屑困难。孔深越大,切屑越难顺畅排出,容易在孔内堆积,造成刀具堵塞、切削力骤增甚至折断钻头。
散热不良。切削区处于封闭或半封闭空间,切削热难以散发,刀具磨损加剧,工件热变形也可能影响精度。
刀具刚性不足。细长钻杆在深孔中容易产生振动和弯曲,导致孔壁粗糙度变差、孔径超差,严重时孔轴线发生偏斜。
冷却润滑难以到位。切削液需要穿过狭长通道到达切削区,对压力、流量和过滤精度都有严格要求。
二、深孔钻镗床的加工方式
针对上述难点,深孔钻镗床通常采用以下几种典型加工方式:
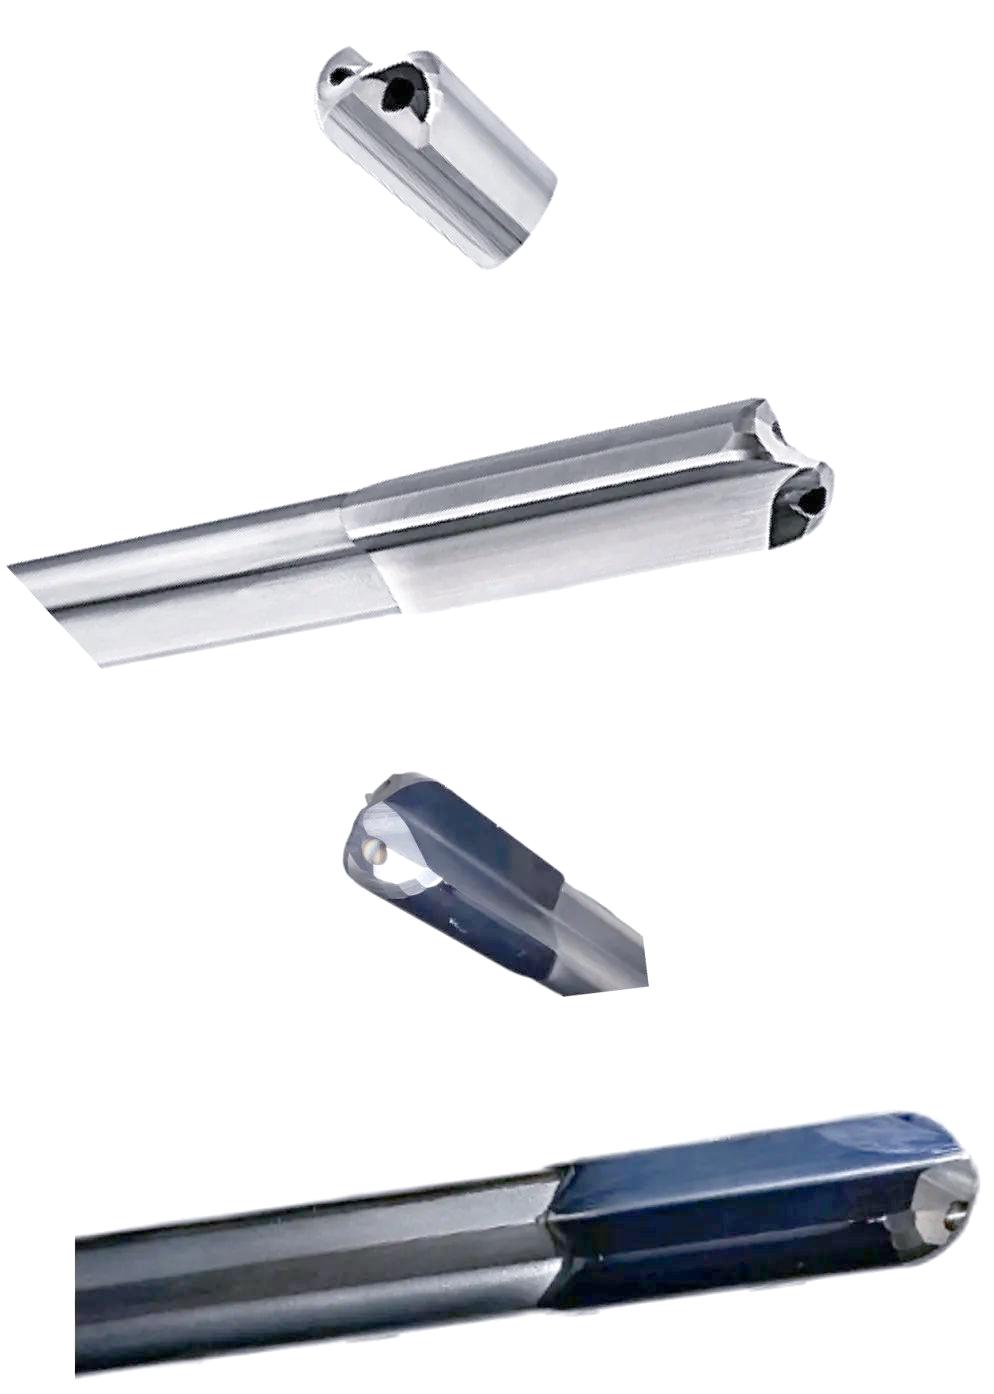
枪钻加工(外排屑)。适用于小直径深孔(一般直径3~25mm),切削液经钻杆内孔送至切削区,切屑随切削液沿V形槽外部排出。枪钻加工精度较高,表面质量好,但效率相对较低。
BTA钻削(内排屑)。适用于中等直径深孔(一般直径20~80mm),切削液从钻杆外壁与孔壁之间的环形间隙进入,携带切屑从钻杆内孔排出。BTA系统排屑顺畅,加工效率高于枪钻,适合批量生产。
套料钻削。当孔径较大时(一般80mm以上),套料钻只在孔壁环形区域切削,中心留出料芯,大幅减少切削体积,提高材料利用率和加工效率,在大型轴类、管板类零件上应用广泛。
深孔镗削。对于已有底孔或需要精加工的深孔,采用深孔镗刀进行半精加工和精加工,配合浮动镗头或导向块保证孔的尺寸精度和直线度。
深孔珩磨。作为精密加工手段,用于进一步提高深孔的尺寸精度、形状精度和表面质量,常见于液压缸筒等对内孔要求极高的零件。
三、工艺参数与关键技术控制
深孔加工的成败在很大程度上取决于工艺参数的合理选择与过程控制:
切削参数。切削速度、进给量和切削液压力三者需要匹配。枪钻加工时切削速度一般在60~100m/min,进给量0.01~0.05mm/r;BTA钻削参数则更高,需根据工件材料调整。切削液压力通常要求达到3~10MPa,才能保证有效排屑和冷却。
导向与对中。深孔钻削前必须设置可靠的导向套或预钻定心孔,钻杆入口的同心度控制至关重要,一般要求跳动不超过0.02~0.05mm,否则极易造成孔轴线偏斜。
切削液管理。深孔加工对切削液的清洁度、压力和流量极为敏感。需配备高精度过滤系统和高压冷却泵,定期检测切削液浓度和杂质含量,避免堵塞钻杆内孔。
刀具磨损监控。通过监听切削声音、观察切削液压力和排屑状态、定期测量孔径等手段判断刀具磨损情况,及时更换或刃磨,防止钻头折断造成工件报废。
工件装夹与支撑。长工件深孔加工需要中心架或跟刀架辅助支撑,同时保证工件旋转或刀具旋转时的同轴度,减少振动对加工精度的影响。
四、典型应用场景
在实际生产制造中,深孔钻镗床的应用非常广泛:
- 液压油缸与气缸筒:液压支架、工程机械液压缸的缸筒加工,孔径比通常在10~30,对直线度和内孔表面质量要求高,常采用BTA钻削加镗削、珩磨的组合工艺。
· 模具水路孔:注塑模、压铸模的冷却水道多为细长深孔,采用枪钻加工可避免钻孔偏斜,保证水路通畅。\n- 纺织机械与印刷机械的辊筒:长径比大的辊筒内孔加工,套料钻削可显著提高效率和材料利用率。\n- 航空发动机与汽轮机零件:高温合金、钛合金等难加工材料的深孔,需选用专用涂层刀具和低温/高压冷却策略。\n- 石油钻具与军工零件:高强钢深孔加工,对孔壁质量和尺寸精度要求严苛。\n
## 五、操作注意事项与发展趋势
使用深孔钻镗床时,操作人员需特别注意:确保导向套与工件孔口端面贴合、切削液充分预热与过滤、加工中密切监控排屑与压力变化、停机前先空转排空切屑等。安全方面,深孔加工过程中钻杆折断具有高能量风险,防护装置不可忽视。
随着制造技术的发展,深孔加工正朝向精密化、自动化和智能化方向演进。数控深孔钻镗床配合在线监测系统,可实时调整加工参数、预警刀具磨损;高压内冷与低温冷却技术持续拓宽难加工材料的应用边界;深孔加工与自动化产线的集成,也在提高整体生产效率与稳定性。
##
深孔钻镗床是现代机械加工制造中不可或缺的装备,深孔加工艺的复杂性要求设备、刀具、切削液与操作工艺系统性地协同。理解每种加工方式的适用边界,严格控制导向对中、排屑冷却、切削参数等关键环节,才能稳定获得高精度、高质量的深孔零件。面对不断涌现的新材料和新需求,深孔加工技术仍需在实践中持续打磨与创新。